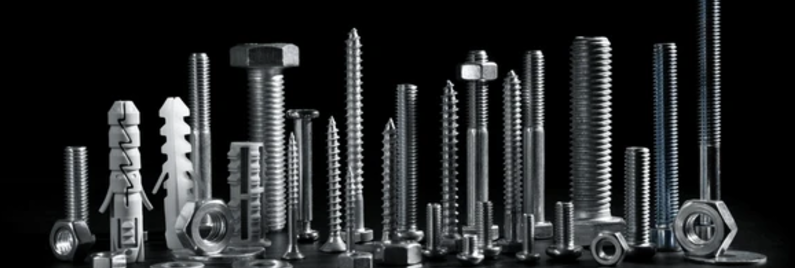
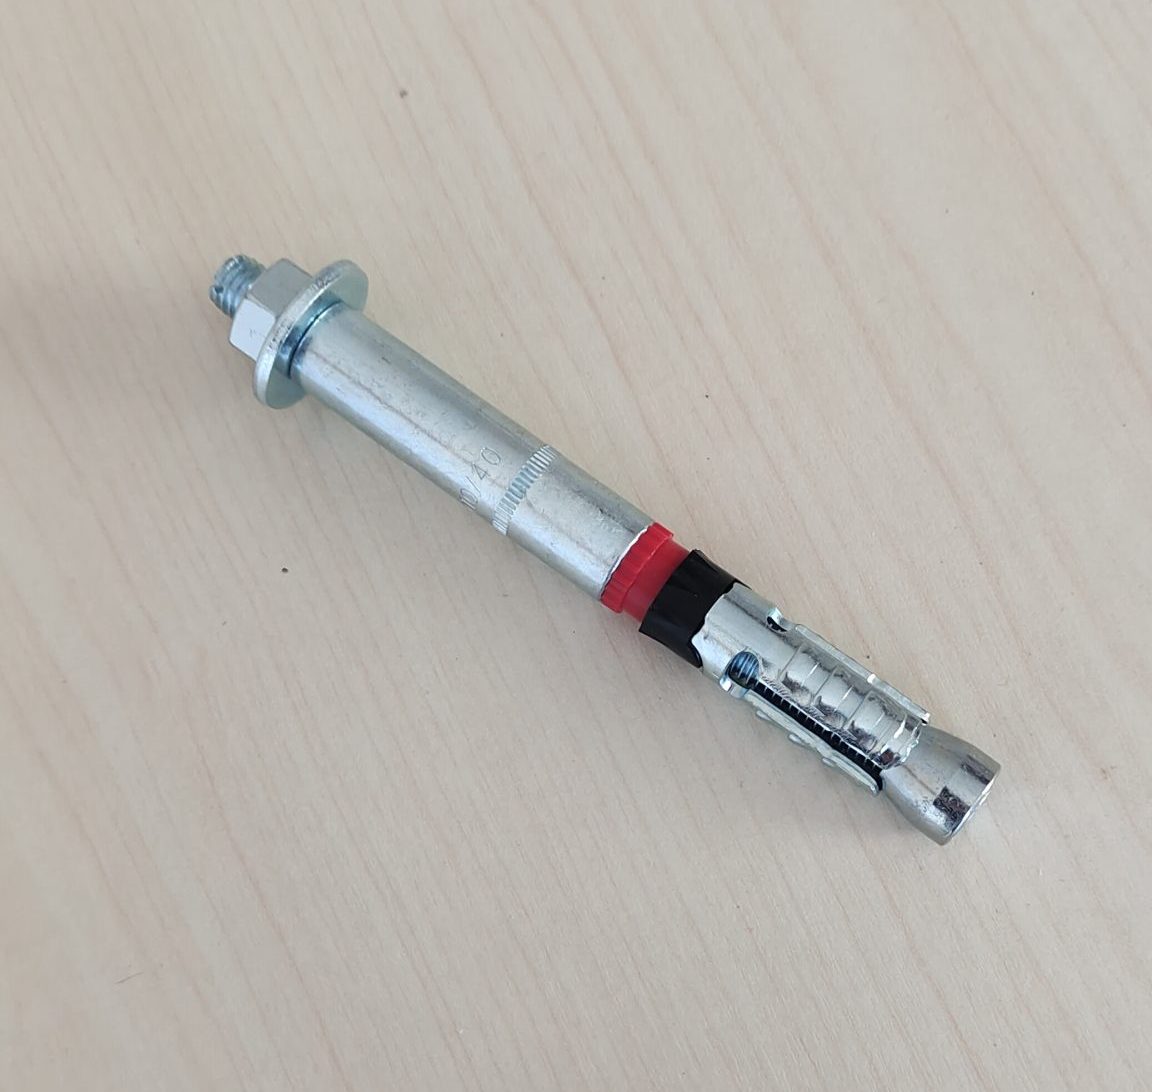
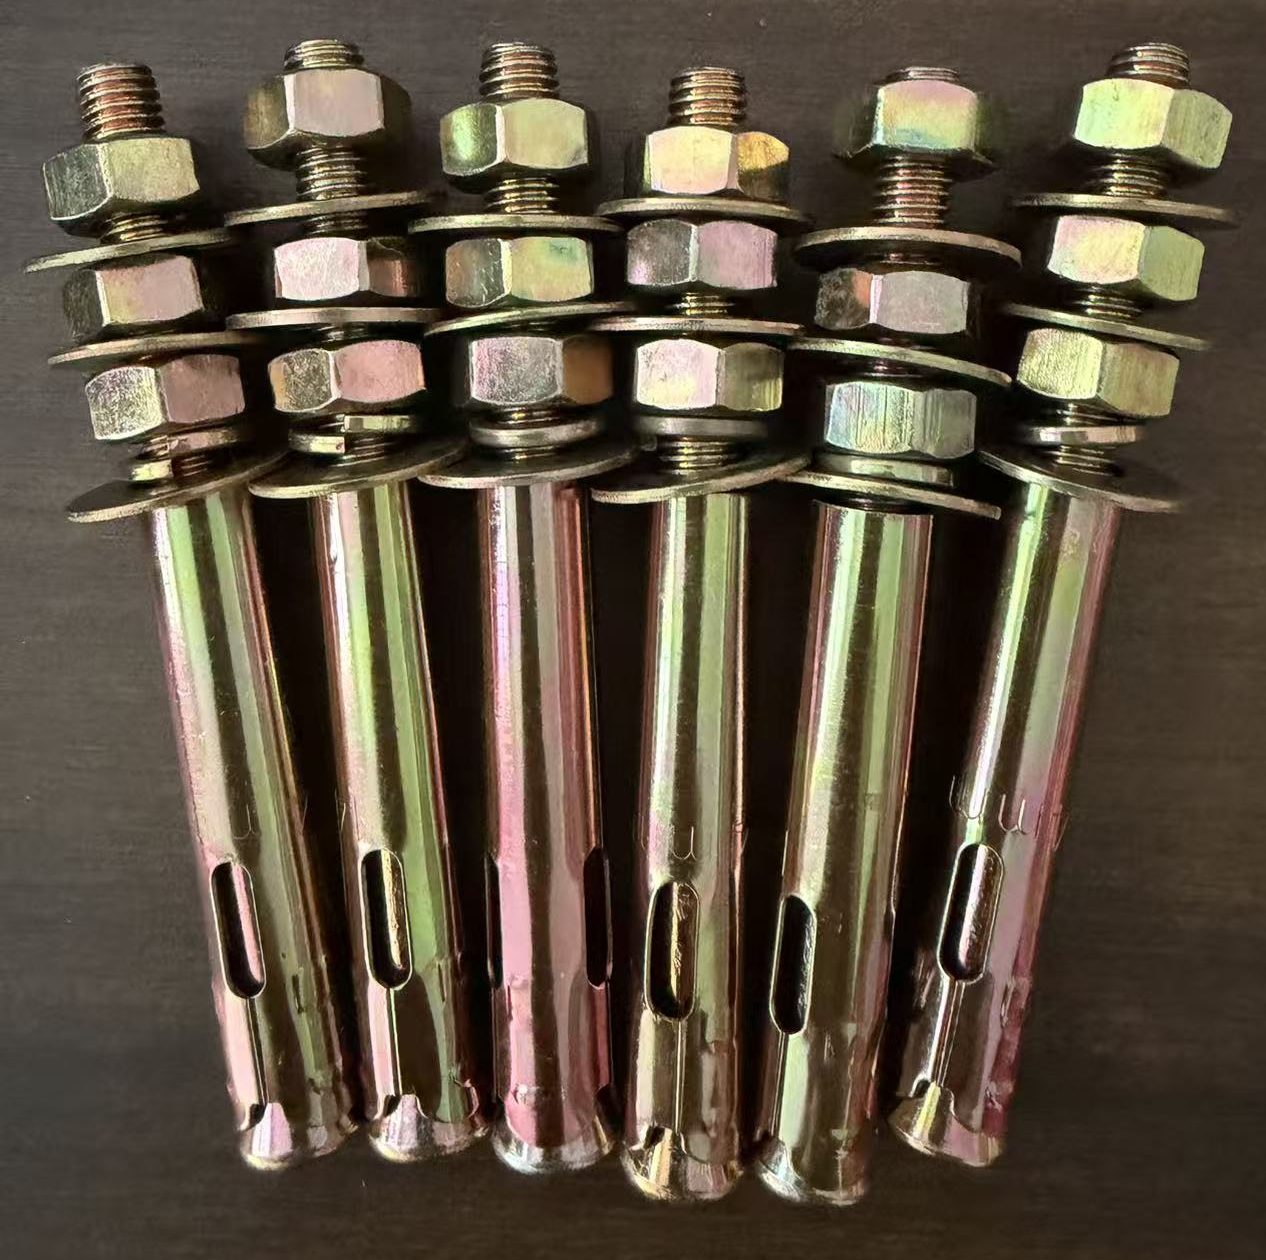
A nagy szilárdságú szénacél csavarok precíziós tervezésű rögzítők, amelyeket úgy terveztek, hogy ellenálljanak a szélsőséges húzóterheléseknek, nyíróerőknek és dinamikus igénybevételnek kritikus ipari alkalmazásokban. A közepestől a magas széntartalmú acélötvözetekből gyártott és szigorú hőkezelési folyamatoknak, például kioltásnak és temperálásnak alávetett kötőelemek kiváló mechanikai tulajdonságokat érnek el, jellemzően a 8.8-tól a 12.9-es osztályig. Közvetlen nagykereskedelmi gyárgyártóként OEM és ODM megoldásokat kínálunk, amelyek biztosítják a nemzetközi szabványok, köztük az ISO, DIN, ASTM és JIS szigorú betartását. Gyártási képességeink a következetes minőség, méretpontosság és költséghatékony ömlesztett szállítás biztosítására összpontosítanak az építőipar, a nehézgépipar, az autóipar és az energiaszektor számára.
Mik azok a nagy szilárdságú szénacél csavarok?
A nagy szilárdságú szénacél csavarok a rögzítési megoldások egy speciális kategóriáját képviselik, ahol az anyagösszetétel és a gyártási folyamat a maximális teherbírásra van optimalizálva. Ellentétben a szabványos alacsony szén-dioxid-kibocsátású acél kötőelemekkel, amelyek általános összeszerelésre alkalmasak, a nagy szilárdságú változatokat úgy tervezték, hogy a szerkezeti integritást szigorú üzemi körülmények között is megőrizzék. A fő különbség a széntartalomban rejlik, amely jellemzően 0,30% és 0,60% között mozog, ami jelentős keményedést tesz lehetővé a hőkezelés révén.
Ezek a csavarok nem csupán „erősebbek”; a szakítószilárdság, a folyáshatár és a szívósság kiegyensúlyozott kombinációját mutatják. Ez az egyensúly kritikus fontosságú, mert a túlzott keménység megfelelő szívósság nélkül rideg tönkremenetelhez vezethet. Az ipari gépészetben a „nagy szilárdságú” kifejezés általában 800 MPa (8.8-as fokozat) vagy annál magasabb szakítószilárdságú csavarokra vonatkozik. Az ultranagy teljesítményű követelményekhez a Grade 10.9 és Grade 12.9 csavarok szakítószilárdsága meghaladja az 1000 MPa-t, illetve az 1200 MPa-t.
A gyártási út a huzalhúzással kezdődik, ahol az acélrudakat pontos átmérőre redukálják. Ezt hideg- vagy melegkovácsolás követi a fej és a szár kialakítására. A legkritikusabb fázis a hőkezelés, amely magában foglalja az olajban vagy vízben történő edzést az acél megkeményedése érdekében, majd a temperálást a belső feszültségek enyhítése és a rugalmasság helyreállítása érdekében. A felületkezelést, például a horganyzást, a fekete-oxidot vagy a tűzihorganyzást ezt követően alkalmazzák a korrózióállóság fokozása érdekében, anélkül, hogy az aljzat mechanikai integritását veszélyeztetnék.
Kulcsfontosságú anyagok összetétele és kohászata
A nagy szilárdságú szénacél csavarok teljesítményét alapvetően kohászati szerkezetük határozza meg. Az elsődleges elem, a szén, vaskarbidokat képez a ferritmátrixon belül, jelentősen növelve a keménységet és a szilárdságot. Más ötvözőelemek jelenléte azonban támogató szerepet játszik a szemcseszerkezet finomításában és az edzhetőség javításában.
- Szén (C): Elsődleges erősítő szer. A magasabb széntartalom nagyobb szakítószilárdságot tesz lehetővé, de gondos ellenőrzést igényel a hegesztés és a hőkezelés során a repedés elkerülése érdekében.
- Mangán (Mn): Növeli a keményedést és a szakítószilárdságot, miközben csökkenti a magas széntartalommal járó ridegséget. Segít az acél deoxidációjában is a gyártás során.
- Szilícium (Si): Elsősorban deoxidálószerként használt szilícium hozzájárul a szilárdsághoz és a rugalmassághoz, ezért létfontosságú a vibrációs terhelésnek kitett csavarok számára.
- Foszfor (P) és kén (S): Ezeket általában szennyeződéseknek tekintik, és minimális szinten tartják őket. A túlzott mennyiségek hidegrepedést (alacsony hőmérsékleten ridegség), illetve melegrepedést (meleg megmunkálás közbeni repedés) okozhatnak.
Ennek az összetételnek a megértése elengedhetetlen a beszerzési szakemberek és mérnökök számára. Ez megmagyarázza, hogy a nagy szilárdságú csavarokat miért nem lehet egyszerűen helyettesíteni alacsonyabb minőségű alternatívákkal a kritikus csatlakozásokban. A precíz hőciklussal elért mikrostruktúra martenzites vagy temperált martenzites szerkezetet hoz létre, amely biztosítja a szükséges ellenállást a terhelés alatti alakváltozásokkal szemben.
Gyártási folyamat: A nyers acéltól a kész kötőelemig
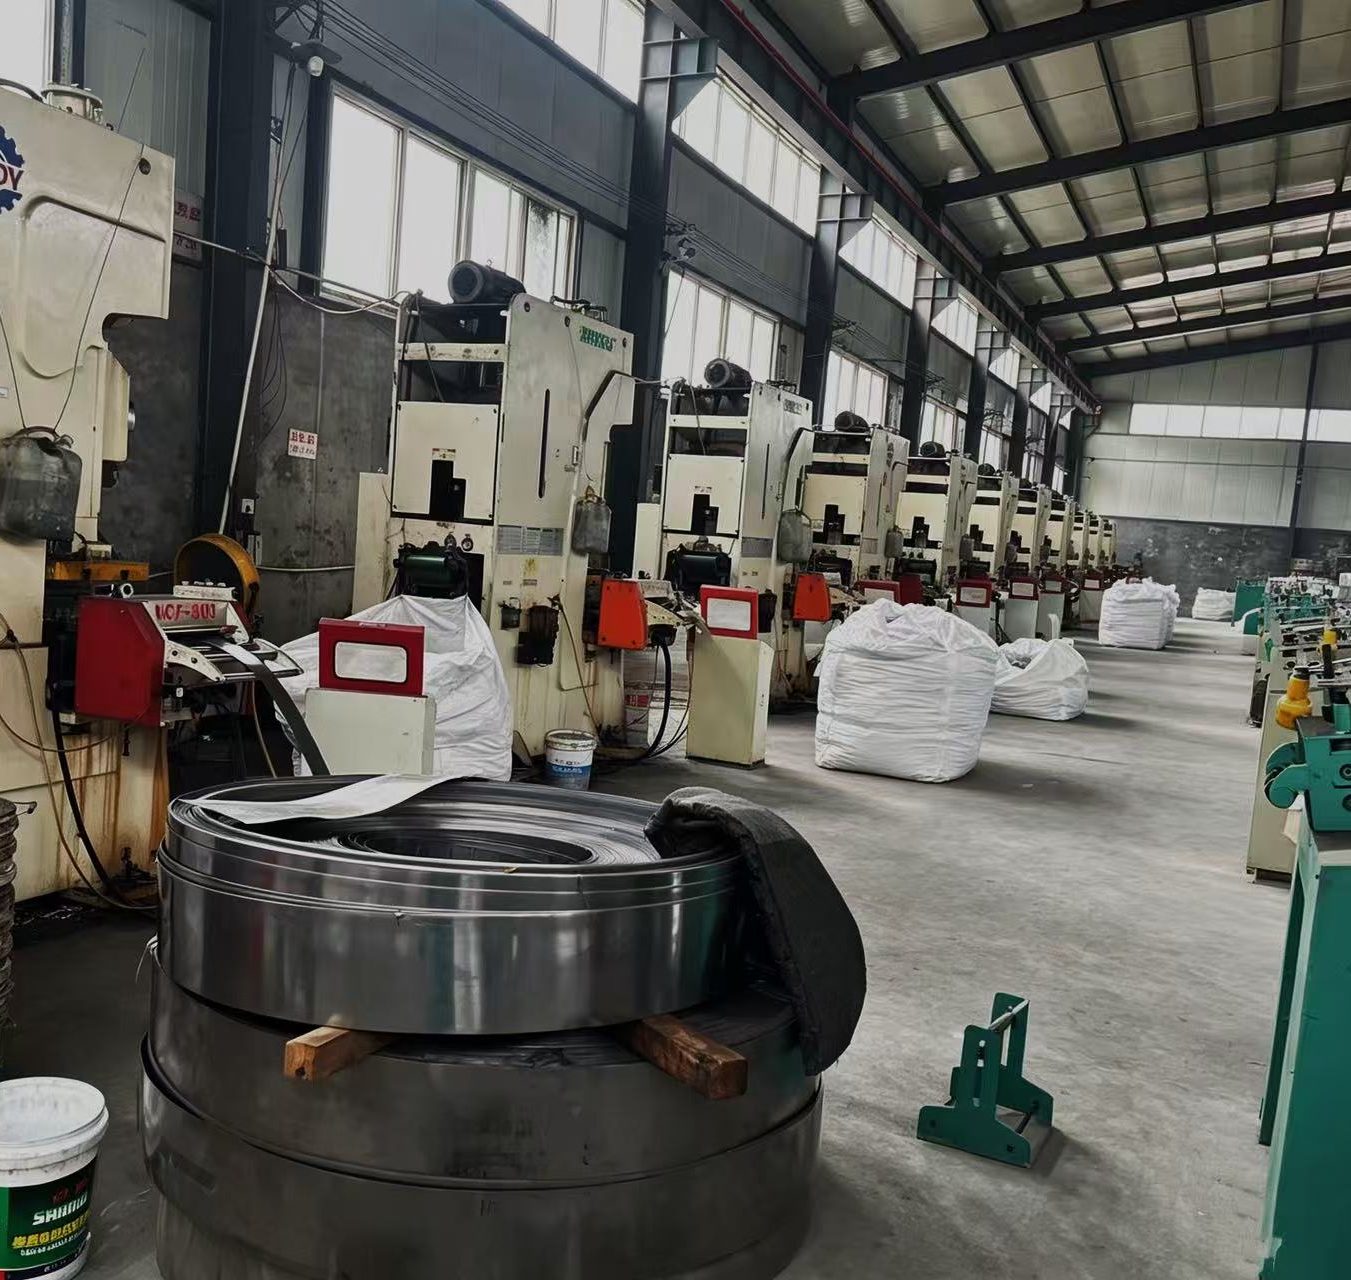
A Hebei állambeli Handanban működő speciális gyártóként – Kína első számú kötőelem-gyártási központjában – gyártási munkafolyamatunkat úgy alakítottuk ki, hogy minden szakaszban szigorú minőségellenőrzést tartsunk fenn. Több mint tíz éves iparági tapasztalatunkkal és a fejlett gyártási technológia szigorú vizsgálati módszerekkel való integrálása iránti elkötelezettségünkkel biztosítjuk, hogy minden csavar megfeleljen a globális szabványoknak. A nyers szénacél huzalról a kész, nagy szilárdságú csavarra való átmenet számos összetett mechanikai és termikus folyamatot foglal magában. Minden lépést felügyelnek, hogy biztosítsák a nemzetközi szabványoknak (GB, DIN, JIS, ANSI) és az ügyfélspecifikus követelményeknek való megfelelést.
1. Hidegfejezés és melegkovácsolás
A csavarfej és a szár kialakítása a csavar méretétől és minőségétől függően hidegfejezéssel vagy melegkovácsolással történik. Kisebb átmérőknél és alacsonyabb minőségeknél a hidegfejezést részesítik előnyben nagy pontossága és felületi minősége miatt. Ez a folyamat abból áll, hogy az acélhuzalt szobahőmérsékleten egy szerszámba kényszerítik, ami enyhén megkeményíti az anyagot.
Nagyobb átmérők és magasabb minőségek (mint például M20 és magasabb, vagy 10.9/12.9 fokozat) gyakran melegkovácsolást alkalmaznak. Az acélt képlékeny állapotba hevítik, majd nagy nyomás alatt formálják. A melegkovácsolás összehangolja a fém szemcseáramlását, növelve a csavar kifáradási ellenállását. Ez különösen fontos a dinamikus környezetben, például hídépítésben vagy nehézgépekben használt csavaroknál, ahol gyakori a ciklikus terhelés.
2. Menethengerlés vs. menetvágás
A menet kialakulása a csavar szilárdságának kritikus meghatározója. Kizárólag menethengerlést használunk a nagy szilárdságú szénacél csavarokhoz. Ellentétben a menetvágással, amely eltávolítja az anyagot és feszültségkoncentrációs pontokat hoz létre, a menethengerlés kiszorítja az anyagot, és így kialakul a menet. Ez a folyamat megkeményíti a fonal gyökereit, jelentősen javítva a fáradási élettartamot és a szakítószilárdságot.
A hengerelt menetek felülete is simább, ami csökkenti a súrlódást a meghúzás során, és egyenletesebb előfeszítést biztosít. Precíziós szerszámokat használnak annak biztosítására, hogy a menetemelkedés, a fő átmérő és a kisebb átmérő szigorúan megfeleljen az ISO metrikus vagy az UNC/UNF birodalmi szabványoknak. A menet geometriájának bármilyen eltérése csupaszodáshoz vagy helytelen szorítóerőhöz vezethet, ami veszélyezteti a kötés integritását.
3. Hőkezelés: oltás és temperálás
A hőkezelés a nagy szilárdságú csavarok meghatározó folyamata. Az alakítás után a csavarokat kioltják, ahol kritikus hőmérsékletre (általában 850 °C és 900 °C között) hevítik, majd gyorsan lehűtik őket olajban vagy polimer oldatban. Ez a gyors lehűlés az ausztenites szerkezetet martenzitté alakítja, amely egy nagyon kemény, de törékeny fázis.
A ridegség ellensúlyozása érdekében a csavarokat azonnal megedzik. A temperálás magában foglalja a csavarok újramelegítését alacsonyabb hőmérsékletre (400 °C és 600 °C között), és meghatározott ideig tartva. Ez az eljárás enyhíti a belső feszültségeket, növeli a szívósságot és a kívánt szintre állítja a keménységet. A pontos hőmérséklet- és időparamétereket gondosan kalibrálják a csavar átmérője és célminősége alapján. Például a 12.9-es fokozatú csavarok szigorúbb temperálási ciklust igényelnek, mint a 8.8-asok, hogy elérjék nagyobb szilárdságukat, miközben megőrzik a megfelelő rugalmasságot.
4. Felületkezelés és bevonat
Míg a szénacél kiváló szilárdságot kínál, érzékeny a korrózióra. Felületkezeléseket alkalmaznak a csavarok védelmére és élettartamuk meghosszabbítására. A gyakori bevonatok a következők:
- Horganyzás (galvanizálás): Vékony, egyenletes rétegű cink védelmet biztosít. Alkalmas beltéri alkalmazásokhoz vagy enyhe környezetben. Átlátszó, kék vagy sárga passzivációban kapható.
- Tűzi horganyzás (HDG): A csavarokat olvadt cinkbe mártja, vastag, robusztus bevonatot hozva létre. Ideális kültéri építményekhez, tengeri környezetekhez és infrastrukturális projektekhez. Vegye figyelembe, hogy a HDG befolyásolhatja a menet illeszkedését, ami az anyák túlcsavarását teszi szükségessé.
- Fekete oxid: Kémiai konverziós bevonat, amely minimális korrózióállóságot biztosít, de matt fekete felületet biztosít és csökkenti a fényvisszaverődést. Gyakran használják autó- és gépipari alkalmazásokban, ahol az esztétika és az enyhe kenőképesség fontos.
- Geomet/Dacromet: Cinkpehely bevonatok, amelyek kiváló korrózióállóságot biztosítanak anélkül, hogy egyes galvanizálási eljárásokhoz kapcsolódó hidrogénridegedés veszélye állna fenn. Ezek egyre népszerűbbek az autóiparban és a szélenergia-ágazatban.
Műszaki előírások és fokozatok besorolása
A megfelelő csavarminőség kiválasztása a mérnöki biztonság és teljesítmény szempontjából kiemelten fontos. A nemzetközi szabványok ezeket a fokozatokat olyan mechanikai tulajdonságok alapján határozzák meg, mint a szakítószilárdság, a folyáshatár és a keménység. Ezen besorolások megértése lehetővé teszi a mérnökök és a beszerzési menedzserek számára, hogy meghatározzák az alkalmazásukhoz megfelelő rögzítőelemet.
| Tulajdonsági osztály / fokozat | Min. Szakítószilárdság (MPa) | Min. Hozamszilárdság (MPa) | Keménység (HV) | Tipikus alkalmazások |
| évfolyam 8.8 | 800 | 640 | 250-320 | Általános szerkezeti acélszerkezetek, gépek, autóalvázak. |
| évfolyam 10.9 | 1040 | 940 | 320-380 | Nagy teherbírású berendezések, hídcsatlakozások, erős vibrációjú környezetek. |
| évfolyam 12.9 | 1220 | 1100 | 380-440 | Kritikus szerkezeti kötések, bányászati berendezések, nagy igénybevételnek kitett autóalkatrészek. |
| ASTM A325 | 620-830 | Nincs megadva | Változó | Szerkezeti acél kötések épületekben és hidakban (US szabvány). |
| ASTM A490 | 1040-1210 | Nincs megadva | Változó | Nagy szilárdságú szerkezeti acél kötések (US szabvány). |
A fenti táblázat a mechanikai tulajdonságok fejlődését mutatja be. A 8.8-as fokozat a leggyakrabban használt nagy szilárdságú csavar, amely jó egyensúlyt kínál az erő és a költség között. A 10.9-es és 12.9-es fokozat a nagyobb igénybevételt jelentő alkalmazásokhoz van fenntartva, ahol a súlymegtakarítás vagy a helyszűke miatt nagyobb terhelhetőségre van szükség rögzítőnként. Kulcsfontosságú megjegyezni, hogy a szilárdság növekedésével a hidrogén ridegedés kockázata is nő, ami szigorúbb ellenőrzéseket tesz szükségessé a bevonat és a beépítés során.
Méretszabványok és tűrések
A nagy szilárdságú csavarokat pontos méretszabványok szerint gyártják, hogy biztosítsák az anyákkal és alátétekkel való együttműködést. A leggyakoribb szabványok a következők:
- ISO 4014/4017: Meghatározza a durva menetemelkedésű hatlapfejű csavarok méreteit.
- DIN 931/933: Európában és világszerte széles körben használt német szabványok a fél- és teljes menetes hatlapú csavarokhoz.
- ASTM F3125: Lefedi a nagy szilárdságú szerkezeti csavarokat az Egyesült Államokban, felváltva a régebbi ASTM A325 és A490 specifikációkat az új kialakításokhoz.
- JIS B 1180: Japán ipari szabvány a hatlapfejű csavarokhoz, szűk tűrésekről és kiváló minőségről ismert.
A menet illesztésének tűrése általában 6 g külső menetek (csavarok) és 6H belső menetek (anyák) esetén. Ez a hézag biztosítja, hogy a csavarokat túlzott súrlódás nélkül lehessen összeszerelni, miközben megőrzi a biztonságos illeszkedést. Az ezen tűréshatárokon túli eltérések összeszerelési problémákhoz vagy az ízületek integritásának veszélyeztetéséhez vezethetnek.
A nagy szilárdságú szénacél csavarok alkalmazásai
A nagy szilárdságú szénacél csavarok sokoldalúsága miatt nélkülözhetetlenek a különböző iparágakban. Az a képességük, hogy fenntartják a szorítóerőt dinamikus terhelések, rezgések és hőmérséklet-ingadozások esetén, biztosítja a kritikus szerkezetek és gépek biztonságát és megbízhatóságát.
Építés és infrastruktúra
Az építőiparban a nagy szilárdságú csavarok képezik a szerkezeti acél csatlakozások gerincét. Felhőkarcolókban, hidakban és ipari raktárakban acélgerendák, oszlopok és rácsos tartószerkezetek összekapcsolására használják. Ezekhez az alkalmazásokhoz általában a 8.8-as és Grade 10.9-es csavarokat írják elő nagy nyíró- és szakítóképességük miatt. Az előfeszített kötések, ahol a csavarokat meghatározott feszültségre húzzák meg, ezekre a rögzítőkre támaszkodnak, hogy a terhelést súrlódással, nem pedig nyírással adják át, csökkentve a csúszás és a kifáradás kockázatát.
A hídépítés rendkívüli megbízhatóságot igényel. A nagy szilárdságú csavarok ellenállnak a forgalom és a környezeti tényezők okozta ciklikus terhelésnek. A tűzihorganyzott bevonatokat gyakran alkalmazzák a légköri korrózió elleni védelemre, így biztosítva a karbantartás nélküli évtizedes élettartamot.
Autóipar és közlekedés
Az autóipar nagy szilárdságú csavarokat használ a kritikus biztonsági és hajtáslánc-alkatrészekben. A motortartók, a felfüggesztési rendszerek, az alváz szerelvények és a kerékagyak mind olyan rögzítőelemeket igényelnek, amelyek ellenállnak a nagy vibrációnak és ütési terhelésnek. Ezeken a területeken gyakran használnak 10.9-es és 12.9-es fokozatú csavarokat a súly és a méret csökkentése érdekében, miközben megőrzik a szilárdságot. Az elektromos járművek (EV) irányába mutató tendencia tovább növelte a könnyű, nagy szilárdságú rögzítési megoldások iránti keresletet az akkumulátor hatótávolságának maximalizálása érdekében.
A vasúti szállítás során nagy szilárdságú csavarok rögzítik a vágányokat, talpfákat és a gördülőállomány alkatrészeit. Az állandó vibráció melletti kilazulásnak ellenálló képesség döntő fontosságú az utasok biztonsága és a működési hatékonyság szempontjából.
Energia és áramtermelés
Az energiaszektor, beleértve az olaj- és gáz-, a szél- és az atomenergiát is, nagy szilárdságú csavarokra támaszkodik a berendezések összeszereléséhez és szerkezeti támogatásához. A szélturbina tornyokat például nagy átmérőjű, nagy szakítószilárdságú csavarokkal kötik össze, amelyeknek ellenállniuk kell a szélsőséges időjárási viszonyoknak és a dinamikus szélterhelésnek. Az olaj- és gázfinomítókban csavarokat használnak a csővezetékek és nyomástartó edények karimás csatlakozásaiban, ahol kritikus a szivárgásmegelőzés. Ezek az alkalmazások gyakran speciális bevonatokat igényelnek, hogy ellenálljanak a korrozív vegyszereknek és a magas hőmérsékletnek.
Nehézgépek és gyártás
Az ipari gépek, mint például a kotrógépek, daruk és szállítószalag-rendszerek zord körülmények között, nagy dinamikus terhelés mellett működnek. A nagy szilárdságú szénacél csavarok biztosítják, hogy a szerkezeti elemek a folyamatos vibráció és ütés ellenére is biztonságosan rögzítve maradjanak. A bányászati berendezéseknél különösen nagy fáradtságállóságú csavarokra van szükség a koptató és erős ütésálló környezet kezelésére.
Kiválasztási útmutató: Hogyan válasszuk ki a megfelelő csavart
A megfelelő, nagy szilárdságú szénacél csavar kiválasztása számos műszaki és környezeti tényező értékelésével jár. A csavarok specifikációi és az alkalmazás közötti eltérés idő előtti meghibásodáshoz, biztonsági kockázatokhoz és megnövekedett karbantartási költségekhez vezethet.
1. Terhelési követelmények
Határozza meg a csavar által kifejtett terhelés típusát és nagyságát. Elsősorban húzó (széthúzó), nyíró (egymás mellett elcsúszott) vagy kombináció? Számítsa ki a szükséges előfeszítést, és megfelelő biztonsági tényező mellett győződjön meg arról, hogy a csavar próbaterhelése meghaladja ezt az értéket. Dinamikus terheléseknél vegye figyelembe a csavar anyagának fáradási határát.
2. Környezeti feltételek
Mérje fel a működési környezetet. Ki lesz téve a csavar nedvességnek, vegyszereknek, szélsőséges hőmérsékletnek vagy UV-sugárzásnak? Olyan felületkezelést válasszunk, amely megfelelő korrózióvédelmet biztosít. Kültéri vagy tengeri környezetben tűzihorganyzás vagy cinkpehely bevonat javasolt. Magas hőmérsékletű alkalmazásoknál ügyeljen arra, hogy a csavar anyaga megőrizze szilárdságát, és ne szenvedjen kúszástól vagy feszültség-lazulástól.
3. Anyag-kompatibilitás
Kerülje el a galvanikus korróziót, ha gondoskodik arról, hogy a csavar anyaga és a bevonat kompatibilis legyen az összeillesztendő anyagokkal. Például az alumínium csavarok acéllemezekkel történő használata gyors korrózióhoz vezethet. Hasonlóképpen ügyeljen arra, hogy a csavar keménysége ne haladja meg az anya vagy a menetes furat keménységét, mivel ez menetcsupaszodást okozhat.
4. Telepítési mód
Fontolja meg, hogyan kell beszerelni a csavarokat. Kézzel, nyomatékkulccsal vagy hidraulikus feszítővel fogják meghúzni? Egyes bevonatok eltérő súrlódási együtthatókkal rendelkeznek, amelyek befolyásolják a nyomaték-feszültség viszonyt. Győződjön meg arról, hogy a kiválasztott csavar és bevonat kombináció lehetővé teszi az előfeszítés pontos szabályozását a rendelkezésre álló szerelőeszközök segítségével.
Gyakori hibák és kudarcok elemzése
Még a legjobb minőségű csavarok is meghibásodhatnak, ha nincs megfelelően kiválasztva, beszerelve vagy karbantartva. A gyakori hibamódok megértése segít megelőzni a költséges leállásokat és a biztonsági eseményeket.
Hidrogén ridegedés
A hidrogén ridegség jelentős kockázatot jelent a nagy szilárdságú acélcsavaroknál (10.9-es és magasabb osztályú). Ez akkor fordul elő, amikor hidrogénatomok diffundálnak az acélrácsba galvanizálás vagy korrozív környezetnek való kitettség során, és feszültség hatására hirtelen rideg törést okoznak. Ennek a kockázatnak a csökkentése érdekében a gyártóknak a bevonat után sütési eljárásokat kell alkalmazniuk a bezárt hidrogén felszabadítására. A beszerzési csoportoknak meg kell határozniuk a hidrogén ridegség-mentesítő kezeléseket a nagy szilárdságú kötőelemekhez.
Túlhúzás és alulfeszítés
A túlzott meghúzás miatt a csavar túlnyúlhat a folyáshatáron, ami maradandó deformációhoz és a szorítóerő elvesztéséhez vezethet. Szélsőséges esetekben azonnali törést okozhat. Az alulfeszítés elégtelen előfeszítést eredményez, ami lehetővé teszi az ízület megcsúszását terhelés alatt, ami a fáradtság meghibásodásához vezet. A kalibrált nyomatékkulcsok használata és a gyártó által javasolt nyomatékértékek betartása elengedhetetlen.
Galvanikus korrózió
Amikor két különböző fém érintkezik elektrolit (például víz) jelenlétében, galvanikus korrózió léphet fel. A kevésbé nemesfém (anód) gyorsabban korrodálódik, mint önmagában. A szigetelt alátétekkel vagy a kompatibilis anyagok kiválasztásával megelőzhető ez a probléma.
Szálcsupaszítás
A menet csupaszítása akkor következik be, amikor a csavar vagy az anya menetei a túlzott nyomaték vagy a nem megfelelő tűrések miatt elnyíródnak. Ezt gyakran az okozza, hogy kemény csavart használnak puha anyával, vagy fordítva. Annak biztosítása, hogy az anya minősége megegyezzen vagy meghaladja a csavar minőségét, egyszerű, de hatékony megelőző intézkedés.
Bevált telepítési és karbantartási gyakorlatok
A megfelelő telepítés és karbantartás kulcsfontosságú a nagy szilárdságú szénacél csavarok teljesítményének és élettartamának maximalizálásához.
Előkészítés
Győződjön meg arról, hogy az illeszkedő felületek tiszták, laposak és szennyeződéstől, rozsdától vagy festéktől mentesek. A szabálytalan felületek a terhelés egyenetlen eloszlásához és a csavar hajlítási feszültségéhez vezethetnek. Ha a felület puha vagy szabálytalan, használjon edzett alátétet a terhelés egyenletes elosztásához.
Meghúzási sorrend
Többcsavaros csatlakozásoknál kövesse a meghatározott meghúzási sorrendet az egyenletes szorítóerő biztosítása érdekében. Kezdje a közepétől, és dolgozzon kifelé csillag vagy kereszt mintával. Húzza meg több lépcsőben (pl. a végső nyomaték 30%, 60%, 100%-a), hogy lehetővé tegye a kötés leülepedését és minimalizálja a torzulást.
Nyomatékszabályozás
A megfelelő előfeszítéshez használjon kalibrált nyomatékkulcsokat. Fontolja meg a nyomaték plusz szög módszerek alkalmazását a kritikus alkalmazásokhoz, mivel ezek pontosabban szabályozzák a csavarfeszességet. Kenje meg a meneteket, ha előírják, de ügyeljen arra, hogy a kenés csökkenti a súrlódást és növeli az adott nyomaték által generált feszültséget.
Rendszeres ellenőrzés
Végezzen rendszeres ellenőrzési ütemtervet, hogy ellenőrizze a kilazulás, korrózió vagy repedés jeleit. Szükség esetén húzza meg újra a csavarokat, különösen egy új gép vagy szerkezet kezdeti betörése után. Cseréljen ki minden olyan csavart, amelyen sérülés vagy korrózió jelei mutatkoznak.
Gyakran Ismételt Kérdések (GYIK)
Mi a különbség a Grade 8.8 és Grade 10.9 csavarok között?
A 10.9-es fokozatú csavarok szakító- és folyáshatára nagyobb a 8.8-as csavarokhoz képest. Pontosabban, a Grade 10.9 minimális szakítószilárdsága 1040 MPa és folyáshatára 940 MPa, míg a 8.8 fokozat 800 MPa és 640 MPa. A 10.9-es fokozatot a kritikusabb, nagy terhelésű alkalmazásokhoz használják.
Nagy szilárdságú szénacél csavarok hegeszthetők?
A nagy szilárdságú szénacél csavarok hegesztése általában nem javasolt. A hegesztésből származó hő megváltoztathatja a hőkezelt mikroszerkezetet, csökkentve a csavar szilárdságát és szívósságát. Ha hegesztésre van szükség, speciális eljárásokra és hegesztés utáni hőkezelésre van szükség, de biztonságosabb a hegesztésre vagy alternatív csatlakozási módokra tervezett csavarok használata.
Hogyan előzhetem meg a rozsdásodást a szénacél csavarokon?
Vigyen fel megfelelő felületi bevonatokat, például horganyzást, tűzihorganyzást vagy fekete-oxidot. A csavarokat beszerelés előtt száraz, beltéri környezetben tárolja. Meglévő berendezések esetén a rendszeres ellenőrzés és a korróziógátlók alkalmazása segíthet meghosszabbítani az élettartamot.
Mi a hidrogén ridegség, és hogyan lehet elkerülni?
A hidrogén ridegség olyan jelenség, amikor a hidrogénatomok bejutnak az acélba, amitől az rideggé válik, és hajlamos a repedésre. Nagy szilárdságú acéloknál gyakori. Az elkerülési stratégiák közé tartozik az alternatív bevonatok, például a cinkpehely, a galvanizálás utáni sütés-csavarok használata a hidrogén eltávolítására, valamint a savas környezetnek való kitettség elkerülése.
A nagy szilárdságú csavarok újrafelhasználhatók?
Általában a kritikus szerkezeti vagy dinamikus alkalmazásokban használt nagy szilárdságú csavarokat nem szabad újra felhasználni. Meghúzásuk után plasztikus deformáción vagy feszültséglazuláson mentek keresztül. Újrahasználatuk veszélyeztetheti az ízület integritását. Nem kritikus statikus alkalmazásoknál lehetséges lehet az újrafelhasználás, ha a csavarokat megvizsgálják, hogy nem sérültek-e, és a megfelelő nyomaték továbbra is elérhető.
Mennyi a nagy szilárdságú szénacél csavarok eltarthatósági ideje?
Nincs rögzített lejárati idő, de a hosszan tartó tárolás, különösen nedves körülmények között, korrózióhoz vezethet. Eredeti csomagolásban, száraz környezetben megfelelően tárolva sok évig eltarthatnak. A hosszabb ideig tárolt csavarokat azonban használat előtt ellenőrizni kell rozsdásodás és menetsérülés szempontjából.
Miért válassza a nagykereskedelmi közvetlen gyári szolgáltatásunkat?
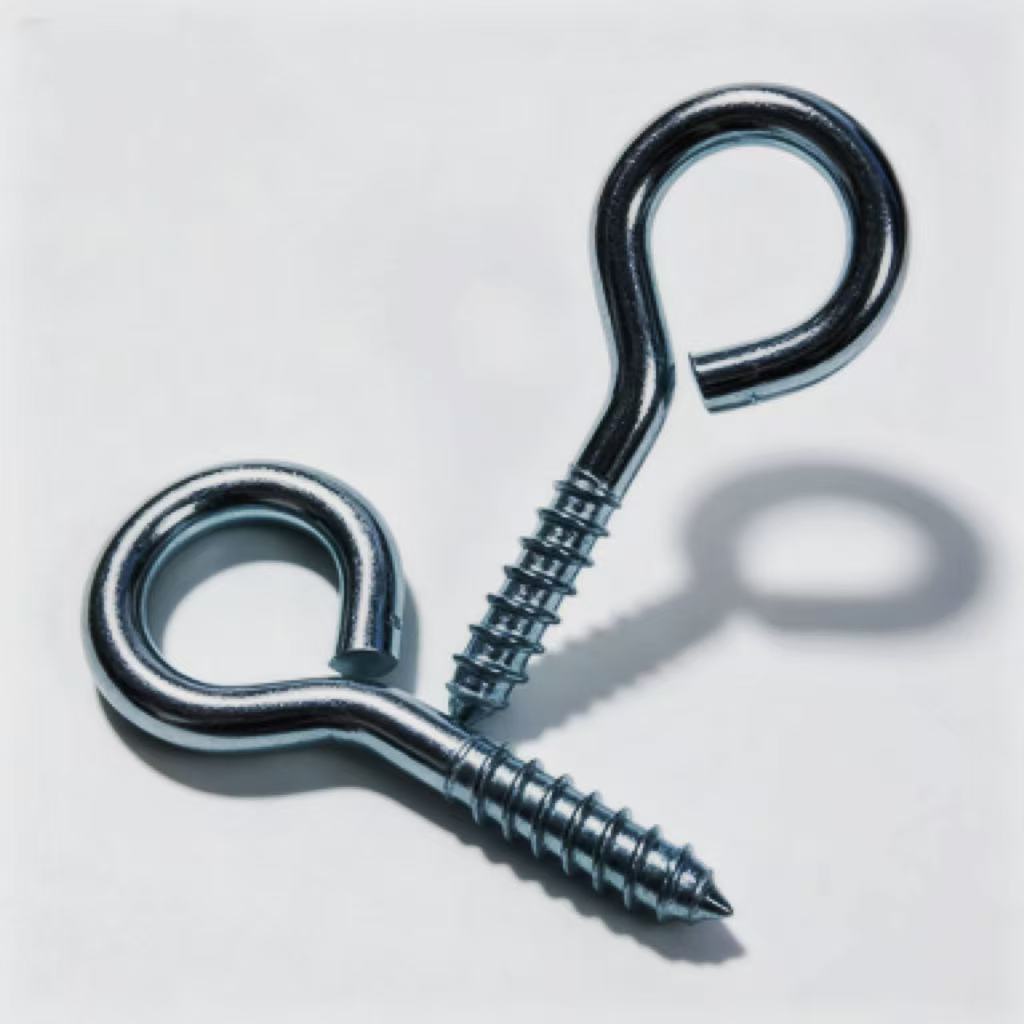
A kínai Hebei állambeli Handan városában – az ország kötőelemgyártó iparának szívében – található cégünk globális ipari és kereskedelmi kombinációs vállalkozásként működik. Több mint egy évtizedes szakmai tapasztalattal több mint 26 országban ügyfeleink megbízható partnerévé váltunk. A kötőelemek és hardvereszközök széles skálájának fejlesztésére, gyártására és szervizelésére specializálódtunk, beleértve a nagy szilárdságú szénacél csavarokat, burkolati gekkókat, fafogakat és hegesztett bárányszemű csavarokat.
Az „első minőség, első a vásárló” iránti elkötelezettségünk vezérli működésünket. Sokat fektetünk be a tudományos kutatásba, és csúcstechnológiás tehetségeket vezettünk be a fejlett gyártási technológia és a tökéletes tesztelési módszerek kiaknázására. Ez biztosítja, hogy termékeink szigorúan megfeleljenek a GB, DIN, JIS, ANSI és más nemzetközi szabványoknak. Akár szabványos specifikációkra, akár egyedi OEM/ODM megoldásokra van szüksége, professzionális műszaki csapatunk és fejlett gépeink lehetővé teszik, hogy kiváló minőségű termékeket szállítsunk versenyképes áron.
- Szigorú minőségellenőrzés: Minden tétel szigorú vizsgálaton esik át, beleértve a szakítószilárdságot, a keménységet és a méretellenőrzést, biztosítva az ISO, DIN és ASTM szabványoknak való megfelelést.
- Testreszabási lehetőségek: OEM szolgáltatásokat kínálunk, lehetővé téve az egyedi hosszúságokat, fejstílusokat, menetemelkedéseket és felületi bevonatokat, hogy megfeleljenek a konkrét projektkövetelményeknek.
- Globális elérés és tapasztalat: A több mint 26 országban értékesített termékekkel és több mint tíz éves iparági szakértelmünkkel megértjük a globális piacok változatos igényeit.
- Technikai támogatás: Mérnöki csapatunk szakértői tanácsokkal látja el a csavarok kiválasztását, beszerelését és a hibaelemzést, így segít optimalizálni a rögzítési megoldásokat.
- Költséghatékonyság: Ha közvetlenül a handani gyárunkból szerzi be a beszerzést, akkor nagykereskedelmi árképzésben részesül, így ideális partnerré válunk a nagy volumenű beszerzésekhez.
Következtetések és a következő lépések
A nagy szilárdságú szénacél csavarok kritikus összetevői az ipari szerkezetek és gépek biztonságának, megbízhatóságának és hosszú élettartamának. Anyagtulajdonságaik, gyártási folyamataik és alkalmazási követelményeik megértése elengedhetetlen a megalapozott beszerzési döntések meghozatalához. Akár építkezéssel, akár autógyártással, akár energiatermeléssel foglalkozik, a megfelelő minőség és specifikáció kiválasztása a legfontosabb.
A minőség, a precizitás és a vevői elégedettség iránti elkötelezettségünk megbízható partnerré tesz bennünket az Ön rögzítési igényeinek kielégítésében. Meghívjuk Önt, hogy fedezze fel átfogó termékkínálatunkat, és használja ki gyártási szakértelmünket a következő projektje során.
Készen áll az ellátási lánc optimalizálására?
Lépjen kapcsolatba értékesítési csapatunkkal még ma, és kérjen árajánlatot, töltse le a részletes műszaki adatlapokat, vagy beszélje meg egyedi gyártási igényeit. Engedje meg, hogy kiváló minőségű, gyárilag közvetlen, nagy szilárdságú szénacél csavarokat biztosítsunk, amelyek megfelelnek az Ön pontos specifikációinak.
Tekintse meg a teljes termékkatalógust és a műszaki adatokat